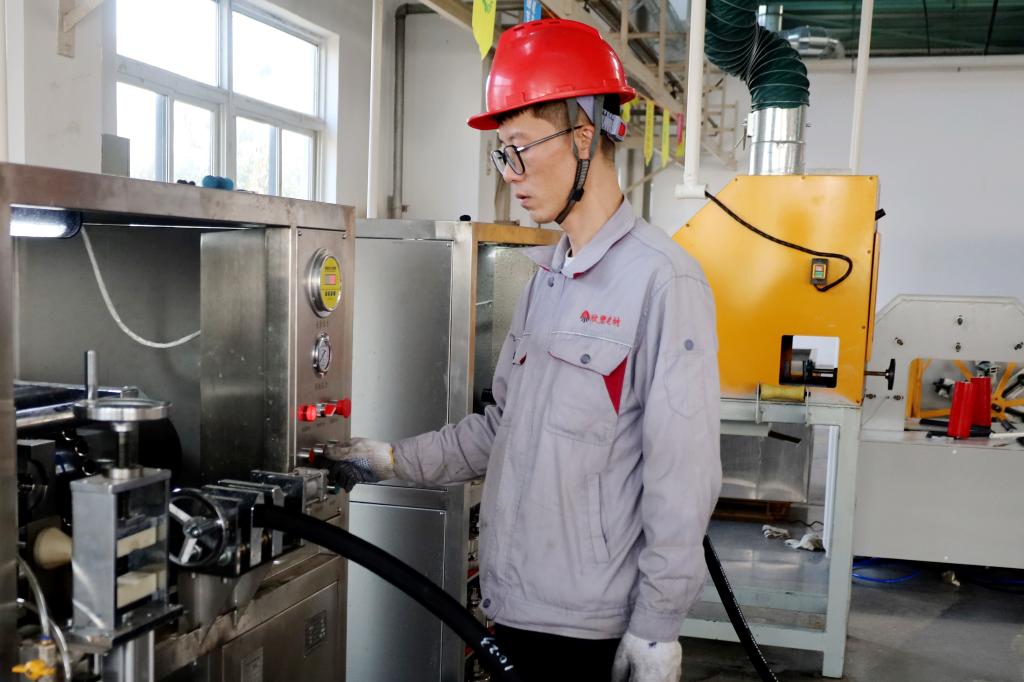
在欣塑公司的打压检验工位上,每一根胶管都要在水压表上过两遍。第一遍在高压胶管生产线生产完成后进行,第二遍在总成加工车间扣压之后,两次打压中间历经多道加工工序,但质量负责人说,第二遍才是真正的“验收”,接头密封性不达标,前期工序成果将失去意义。若二次打压发现渗漏,整批产品退回扣压工序返工,打压岗位人员需在交接单上写明原因并签字确认。
欣塑公司的质量管理,要从一张交接单上的签名、两次打压测试的水压表讲起。
欣塑的原料关,靠的不是临时挑拣,而是前置筛选与过程管控。通过对供应商实行市场调研、资质审查、信誉评估相结合的准入机制,选取资质齐全、质量优异、信誉良好的供应商,并在此基础上严格管控,每批进厂的橡胶原料、钢丝材料都要对账核验,指标不符直接退回。采购环节的负责人说得很直白,原料关上松一寸,后面十道工序都补不回来。准入把住源头,批批核验守住过程,两道关口叠在一起,原料这一环才真正稳得住。
进入挤出线,胶管开始有了“身形”。操作人员定时核验壁厚与外径,技术人员严格执行每批次爆破、抗静电、阻燃等技术指标检验,数据当场录入台账,上一班数据由下一班交接签字确认。这套办法看起来朴素,却构建起一条反向追责的闭环,任何一批产品质量出现异常波动,都能在数小时内定位到具体班次与机台。如此,质量数据不再是月底汇总的报表,而是每个班次交接时被“签收”的责任。
到了总成加工环节,管控要求更为严格。生产车间送来的胶管,必须逐根完成打压测试才能流转,扣压成型后,再以全检标准进行二次打压,专攻接头密封性,两次打压分工明确,下道工序的签字确认,构成了对上道工序的实质验收。配合首件确认与工序互检制度,质量问题不再靠年终体系审核兜底,而是在每一个流转节点被即时拦截,防线从生产管理部的一间实验室,延伸覆盖到整条产线的每一个操作台。
终点在矿区的井下。合格证仅代表产品出厂检验合格,不等于能够适应井下长期复杂工况。针对煤矿井下实际情况,技术团队没有简单套用常规配方,而是对胶管层间粘结工艺与钢丝缠绕角度重新优化验证。产品在阻燃、抗静电等安全指标满足安标准入要求的基础上,承压能力留出了应对井下工况波动的冗余空间。表针的读数,就是质量管控的标尺,出厂放行只是“合格”,井下耐用才叫“可靠”,欣塑公司对质量的定义,落在了后者。
单看每一条管控举措都不新鲜,难的是原料、挤出、扣压、井下四条线每个班次都严格落实。欣塑公司的质量管理不靠复杂理念包装,贵在把基础管控要求坚持落地、执行到位,把井下工况翻译成工艺参数,把下道工序作为验收关口,把检测数据变成追溯档案。
打压工位上,第二遍水压表归零。质检员在交接单上签下名字,这根胶管被贴上标签,等待装车。它要去的地方,是数百米乃至更深的井下。在那里,没有人会翻看它的检测台账,但表针走过的刻度,早就写好了答案。
责任编辑:彦荣 编辑:蓝图
 陕公网安备 61020202000009号
陕ICP备12003655号